

 중국어 简体
대상 입자 크기에 맞는 올바른 분쇄기 디스크 선택
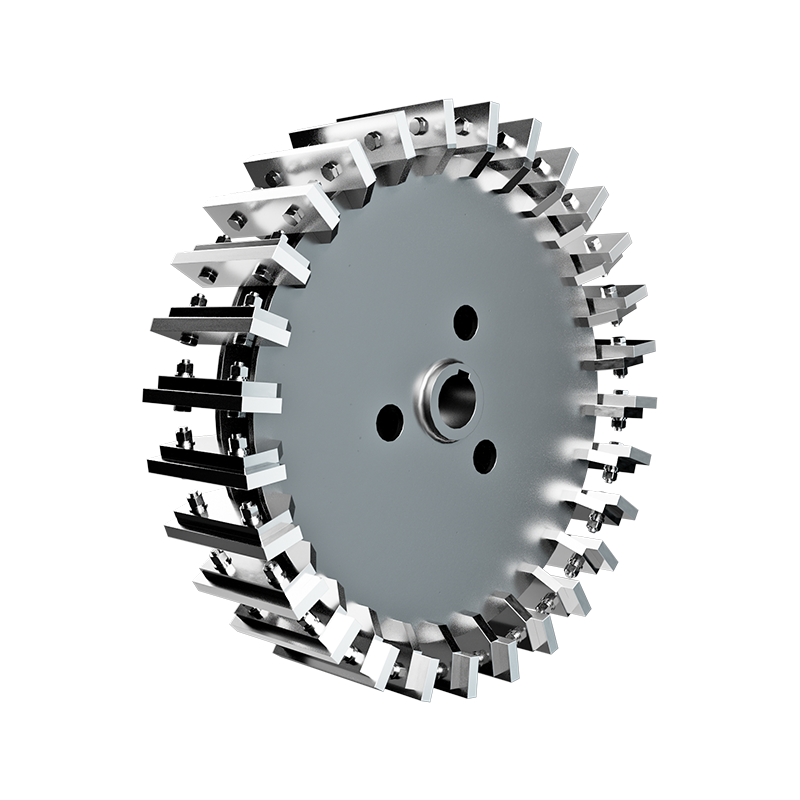
는 분쇄기 디스크 기계적 크기 감소 장비의 최종 입자 크기 분포, 처리 용량 및 에너지 효율성을 결정하는 주요 요인입니다. 재료의 취약성과 목표 메쉬 크기에 맞는 디스크 프로필을 선택하는 것이 모터 마력보다 더 중요합니다. 일치하지 않는 디스크는 기계 사양에 관계없이 출력을 최대 40%까지 줄이고 마모율을 3배 증가시킬 수 있습니다.
플라스틱에서 광물에 이르는 대부분의 산업 응용 분야에서 최적의 디스크 구성은 다음을 달성합니다. 대상 메쉬의 ±10% 내에서 85-95% 수율 특정 에너지 소비량을 0.15kWh/kg 미만으로 유지합니다. 이러한 균형은 무차별 연삭보다는 디스크 형상, 회전 속도 및 간격 설정의 정확한 정렬을 통해 달성됩니다.
디스크 지오메트리 프로필 및 해당 응용
분쇄기 디스크는 서로 바꿔 사용할 수 없습니다. 각 프로파일은 특정 재료 등급에 적합한 고유한 파괴 역학을 생성합니다. 이러한 차이점을 이해하면 비용이 많이 드는 시행착오 테스트를 방지하고 일관된 제품 품질을 보장할 수 있습니다.
| 디스크 유형 | 최고의 재료 등급 | 일반적인 메시 범위 | 주요 장점 |
|---|---|---|---|
| 톱니/임팩트 | 부서지기 쉬운 광물, 도자기 | 20-80 메쉬 | 높은 처리량, 거친 제어 |
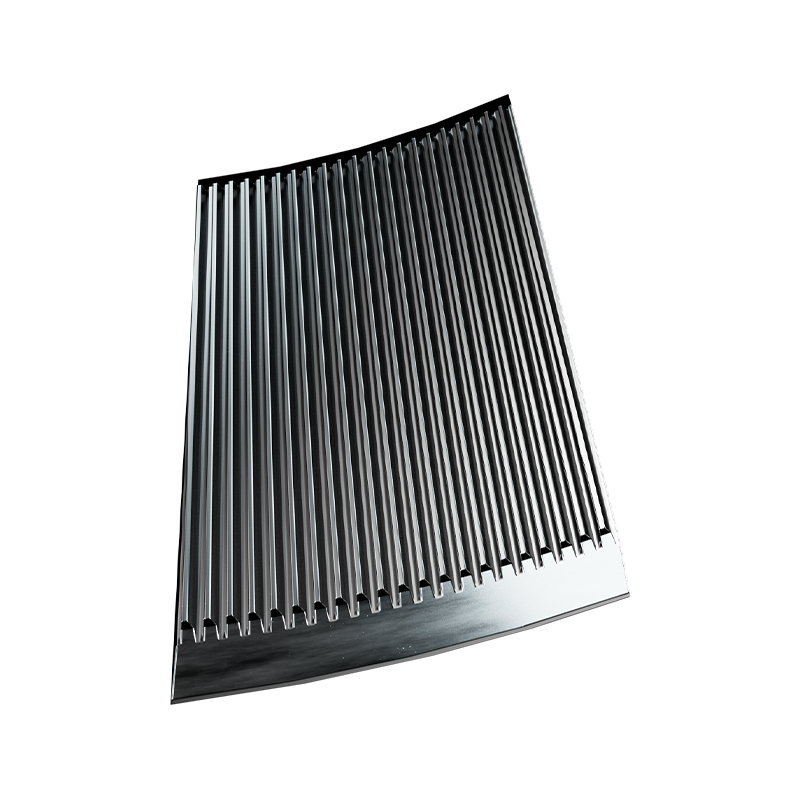
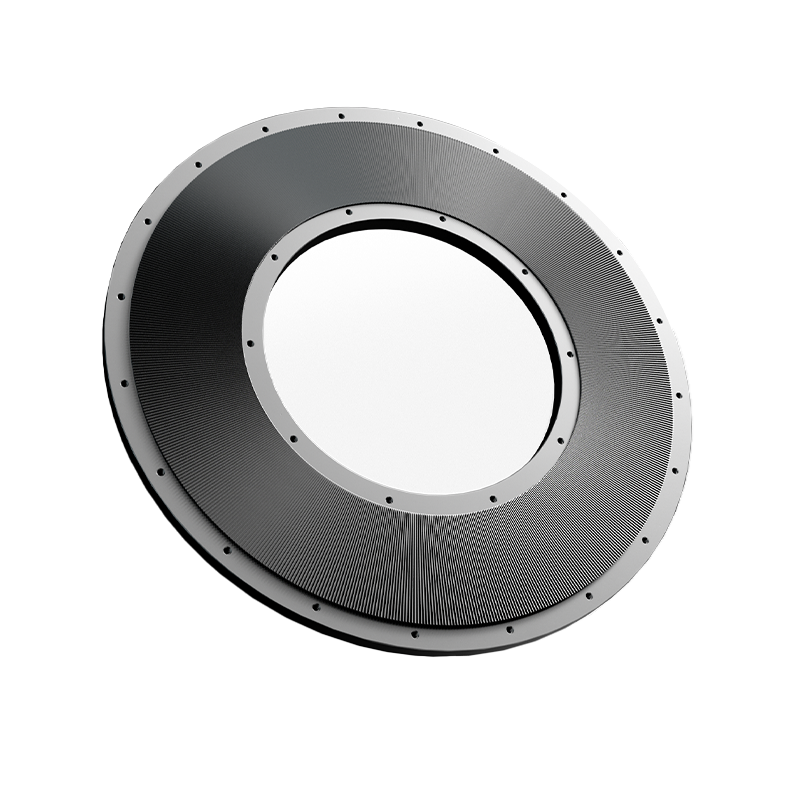
| 톱니 모양 / 전단 | 플라스틱, 엘라스토머, 섬유 | 40-200 메시 | 깔끔한 절단, 발열 최소화 |
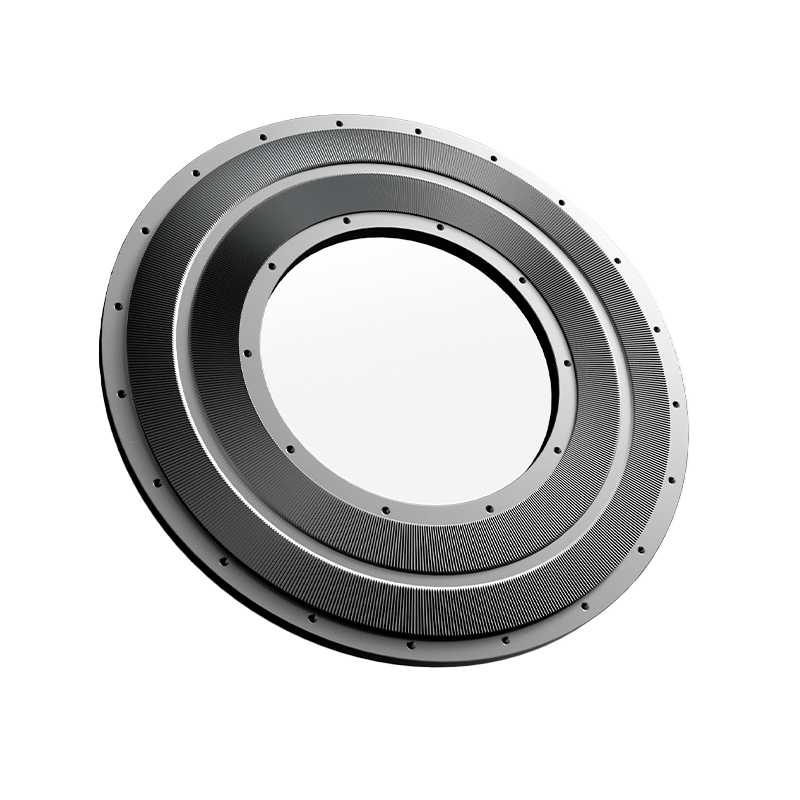
| 골판지 / 마모 | 식품, 화학물질, 색소 | 100-400 메쉬 | 미세한 분말, 좁은 PSD |
| 부드러움/압축 | 왁스 또는 기름진 물질 | 변수 | 막힘, 박리작용 방지 |
톱니 모양의 디스크가 플라스틱 재활용을 지배하는 이유
는rmoplastics like PVC and PE deform rather than fracture under impact. Serrated discs use shearing edges at 15-30° 경사각 재료를 깨끗하게 썰어 생성 발열 60% 감소 이빨 대안보다. 이러한 열 관리는 플라스틱 분쇄 시 스크린 블라인드의 주요 원인인 용융 및 재응집을 방지합니다.
내마모성 및 오염 제어를 위한 재료 선택
디스크 야금은 서비스 수명, 제품 순도 및 운영 비용에 직접적인 영향을 미칩니다. 최적의 재료는 공급원료 마모성 및 규제 요구 사항에 따라 경도와 인성의 균형을 맞춥니다.
- D2 공구강: 범용 연삭을 위한 표준 선택; 적당한 가격으로 우수한 내마모성을 제공합니다. 일반적인 수명 800~1,200시간 재포장이 필요하기 전에 비연마성 플라스틱에 사용하세요.
- 텅스텐 카바이드 팁: 실리카가 풍부한 광물, 유리 충전 폴리머 또는 세라믹 분말에 필수적입니다. 다음을 통해 서비스 수명을 연장합니다. 5-8x D2 강철에 비해 초기 비용이 3~4배 더 비쌉니다. 다운타임 빈도가 월간 간격을 초과하는 경우 정당화됩니다.
- 스테인레스 스틸(316L/420): 철 오염이 허용되지 않는 식품, 제약 및 화학 응용 분야에 필수입니다. 공구강보다 내마모성이 낮지만 FDA/USP 규정을 준수합니다. 기대하다 30-50% 더 짧은 수명 동등한 조건에서 D2와 비교.
- 세라믹 코팅: 강철 기판의 인성과 알루미나/지르코니아 표면 경도를 결합한 새로운 옵션입니다. 미세 분말 응용 분야에서 금속 간 접촉과 정전기 축적을 줄입니다. 다음에 가장 적합 <100미크론 정전기 접착으로 인해 수율 손실이 발생하는 대상.
격차 조정 및 운영 최적화
는 inter-disc gap is the single most adjustable parameter controlling output fineness and production rate. Proper calibration compensates for wear and adapts to batch-to-batch feedstock variability without hardware changes.
기준선 간격 설정 구성
제조업체가 권장하는 간격을 초기 설정값으로 시작한 다음 경험적으로 개선합니다. 200메시를 목표로 하는 골판지 디스크의 경우 다음에서 시작하십시오. 0.010-0.015인치(0.25-0.38mm) . 전류 소비량을 모니터링하면서 0.002인치 단위로 줄입니다. 에 >15% 전류 스파이크 과도한 연삭 또는 디스크 접촉을 나타냅니다. 과도한 전력 소비 없이 수율이 최고조에 달하는 최적 지점을 문서화합니다.
점진적 마모 보상
디스크 가장자리가 무뎌지면 기계적 간격이 일정하더라도 효과적인 절단 간격이 증가합니다. 마모 추적 프로토콜 구현: 입자 크기 분포 측정 50시간 운영 사양을 유지하려면 간격을 0.001~0.003인치 더 좁게 조정하세요. 조정으로 더 이상 대상 PSD가 복원되지 않으면 표면 재포장 또는 교체를 예약하십시오. 이러한 드리프트를 무시하면 대형 입자가 통과하여 다운스트림 프로세스가 오염되고 고객 거부가 발생할 수 있습니다.
디스크 서비스 수명을 극대화하기 위한 유지 관리 프로토콜
사전 유지 관리를 통해 사후 대응 교체 주기보다 디스크 수명이 훨씬 연장됩니다. 대부분의 조기 고장은 정상적인 마모보다는 예방 가능한 작동 남용으로 인해 발생합니다.
- 일일 육안 검사: 시동 전에 부서진 치아, 갈라진 부분 또는 내장된 이물질이 있는지 확인하십시오. 단일 금속 오염 물질은 몇 분 안에 전체 디스크 세트를 파괴할 수 있습니다.
- 베어링 온도 모니터링: 베어링이 마모되면 축방향 런아웃이 발생하여 디스크 마모 패턴이 고르지 않게 됩니다. 온도가 초과되면 베어링을 교체하십시오. 주변 온도보다 70°C 또는 진동이 4.5mm/s RMS를 초과합니다.
- 냉각 시스템 검증: 공기 또는 물 냉각 회로가 방해받지 않는지 확인하십시오. 과열은 디스크 가장자리를 부드럽게 하고 마모를 기하급수적으로 가속화합니다. 에 20°C 상승 설계 온도 이상에서는 남은 수명이 절반으로 줄어들 수 있습니다.
- 이송 속도 일관성: 굶어서 먹이를 먹으면 디스크 온 디스크 접촉이 발생합니다. 과다 공급은 실속 상태를 유발합니다. 안정적인 부하를 유지합니다. 정격 전류량의 80-90% 최적의 마모 특성을 위해.
- 예정된 표면 재포장: 완전한 실패를 기다리지 마십시오. 가벼운 연삭 60-70% 마모 깊이 교체 비용의 20%로 형상을 복원하고 결합 부품의 치명적인 손상을 방지합니다.